Tanya sesiapa sahaja yang telah menghabiskan peralihan penuh pada barisan pengeluaran apa yang paling mengecewakan mereka, dan jawapannya jarang muncul kembali sebagai robot atau masa kitaran. Ia adalah bahagian yang hilang. Satu pengikat, gasket atau pendakap yang sepatutnya sudah berada di stesen kerja tetapi tidak boleh menghentikan keseluruhan barisan dan menghantar operator berjalan melintasi kilang. Proses kitting dalam pembuatan wujud untuk membuang jenis sisa itu dari hari bekerja.
Selepas lebih sepuluh tahun membina bekas muatan unit logam dan peralatan logistik tersuai untuk kilang, gudang dan operasi rantaian sejuk, kami telah menyaksikan kitting berjaya dan gagal dalam ukuran yang hampir sama. Perbezaannya adalah jarang perisian. Hampir selalu sama ada seseorang memikirkan dengan teliti tentang kit fizikal, tempat ia disediakan, dan cara ia bergerak ke tempat penggunaan.
Kitting ialah amalan mengumpul setiap komponen, pengikat, subpemasangan dan sekeping dokumentasi yang diperlukan untuk melengkapkan satu unit pengeluaran, atau satu pesanan kerja, dan membentangkannya bersama-sama dalam satu bekas yang dikenal pasti yang dihantar ke tempat penggunaan. Daripada pengendali berjalan ke rak dan memilih bahagian individu, kit tiba dengan lengkap, dalam kuantiti yang betul, di stesen yang betul, pada masa yang sesuai.
Takrifan kedengaran mudah, yang merupakan sebahagian daripada masalah. Kitting kelihatan seperti tidak lebih daripada meletakkan bahagian dalam kotak, jadi ia sering dianggap sebagai renungan dan diserahkan kepada sesiapa yang mempunyai masa lapang. Dalam praktiknya, ia adalah proses yang terkawal dan boleh berulang dengan bil bahannya sendiri, pengecamnya sendiri, logik pemilihannya sendiri dan gelung pulangannya sendiri untuk bekas kosong. Kami telah menulis sebelum ini tentang kitting dan pemasangan logam dalam pengeluaran tanpa lemak , dan tema yang sama terus kembali: disiplin memberikan hasil, bukan bekas sahaja.
Tiga perkataan digunakan secara bergantian dalam mesyuarat, dan kekeliruan itu menimbulkan masalah sebenar apabila pasukan cuba memperbaiki satu aktiviti sambil mengukur yang lain.
| Aktiviti | Tujuan | Output | Pemilik Biasa |
|---|---|---|---|
| Kitting | Suapkan satu unit pengeluaran atau pesanan kerja | Satu set lengkap, sedia untuk dimakan | Gudang atau kawasan penyediaan kit |
| Bundling | Kumpulan item untuk jualan, penghantaran atau promosi | Pek berbilang item boleh dijual atau boleh dihantar | Pembungkusan atau pemenuhan |
| Assembly | Gabungkan komponen bersama-sama secara kekal | Subpemasangan berfungsi atau produk siap | Barisan pengeluaran |
Kitting menyediakan; binaan pemasangan. Apabila loji mula memasang pengikat untuk sel pemasangan, ia tidak menggerakkan kerja pemasangan ke hulu. Ia telah mengalihkan tindakan mencari dan mengesahkan bahagian keluar dari sel supaya sel boleh melakukan apa yang direka bentuk untuk dilakukan.
Setiap tumbuhan menyesuaikan butiran, tetapi proses yang boleh dilaksanakan biasanya mengikut urutan yang sama.
Pendekatan yang betul bergantung pada berapa lama produk berada di stesen, berapa besar bahagiannya, dan berapa banyak ruang yang wujud di sebelah baris.
Di sinilah kebanyakan projek kitting dimenangi atau kalah. Kit hanya sebaik bekas yang membawanya, dan bekas itu perlu memenuhi empat permintaan serentak: pegang bahagian tanpa kerosakan, tunjukkannya supaya ia dikenali dalam beberapa saat, perjalanan dengan selamat antara kawasan dan lipat atau sarang apabila kosong supaya perjalanan pulang tidak sia-sia.
Bekas keluli boleh dipulangkan melakukan kebanyakan kerja ini dalam pembuatan. Pegun keluli lipat dengan pembahagi dalaman memastikan bahagian mesin berat diasingkan, tindanan untuk penyimpanan dan lipatan untuk perjalanan kembali ke kawasan kit.
 Pegunan Keluli Boleh Lipat Euro untuk Logistik Pembuatan Pegun keluli boleh dilipat dan boleh disusun dengan beban 800 kg, pintu depan separuh terbuka dan pembahagi untuk memastikan bahagian mesin berat teratur. Lihat Produk →
Versi wire mesh memperdagangkan sedikit perlindungan untuk keterlihatan, yang membantu apabila pemilih perlu mengesahkan kiraan tanpa membuka apa-apa.
 Bekas Jaring Dawai Logam Lipat BTS-BM01 Pegun mesh boleh tindanan boleh dilipat dengan beban 1000 kg; kandungan yang boleh dilihat membantu mengesahkan kiraan sambil menyokong pengendalian bahagian gudang dan industri. Lihat Produk →
Kilang automotif menunjukkan sejauh mana ini boleh pergi. Kit untuk talian enjin bukanlah tote dengan beberapa bolt di dalamnya; ia adalah rak khusus yang melindungi komponen siap, meletakkannya untuk pengendali, dan kembali untuk kitaran seterusnya. Peralatan semacam itu berada di tengah-tengah apa yang kami bina pengeluar alat ganti automotif , dan ini adalah peringatan yang berguna bahawa keputusan kit dan keputusan kontena biasanya keputusan yang sama.
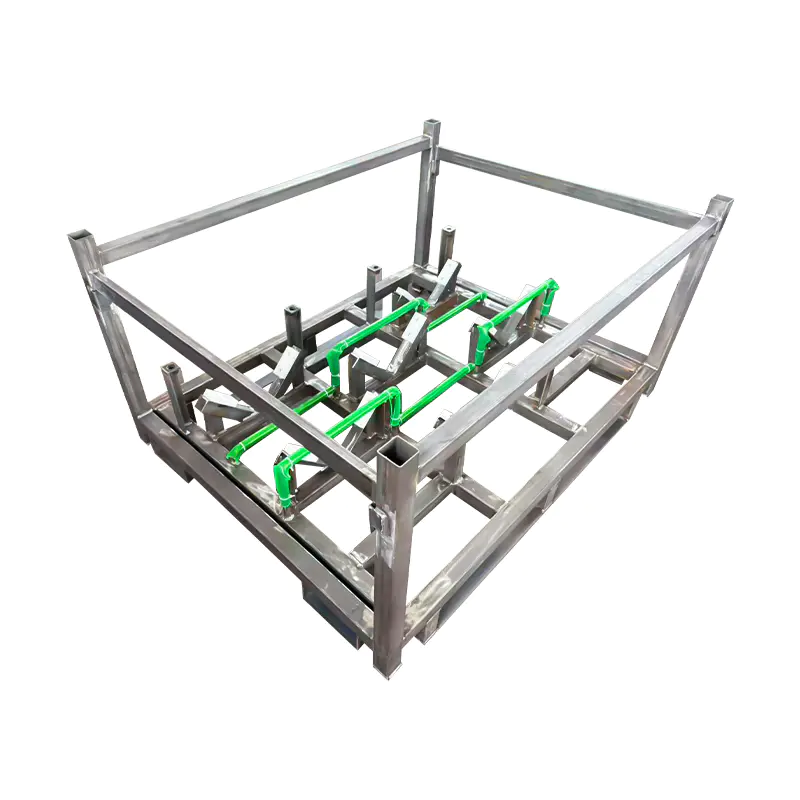 Rak Penyimpanan Enjin Automotif Boleh Ditindan untuk Komponen Berat Rak boleh tindanan tugas berat dengan kurungan berbalut PVC berbentuk V dan U untuk membuai enjin, serta tapak terbuka serasi forklift untuk pengendalian enjin. Lihat Produk →
Tiga peraturan praktikal membantu pada masa pemilihan. Simpan kit yang dimuatkan dalam tempat menolak dan mengangkat berat yang selesa, dan halakan ia di sekeliling tunda jika ia tidak boleh dialihkan dengan selamat dengan tangan. Seragamkan saiz tapak kaki di mana anda boleh, jadi rak, trak dan rak terus berfungsi apabila produk berubah. Akhir sekali, labelkan bekas dan kit, bukan hanya rak, kerana bekas itu bergerak dan rak tidak.
Pengukuran memastikan proses jujur. Satu set penunjuk pendek biasanya sudah mencukupi: ketepatan kit, masa kitaran penyediaan kit, nilai inventori sebelah baris, perhentian talian akibat kehabisan stok, kadar pulangan kontena dan jarak berjalan operator setiap syif. Disemak setiap bulan, angka tersebut menunjukkan sama ada proses itu matang atau hanyut.
Ia juga bernilai melihat nisbah antara buruh penyediaan kit dan masa talian yang dijimatkannya. Pergerakan kitting berfungsi di hulu, dan maksudnya ialah kerja huluan adalah lebih murah, lebih pantas dan lebih tepat daripada kerja yang sama yang dilakukan oleh pemasang mahir di stesen kesesakan.
Proses kitting dalam pembuatan bukanlah projek teknologi. Ia adalah tabiat operasi yang disokong oleh data yang bersih, bekas yang boleh dipercayai dan gelung pemulangan tiada siapa yang perlu diingatkan. Betulkan ketiga-tiga perkara itu dan barisan berhenti bertanya di mana bahagian-bahagiannya, seperti itulah bunyi tumbuhan yang dikendalikan dengan baik.


Copyright © 2024 Shanghai Betis Logistics Equipment Co., Ltd. All Rights Reserved.